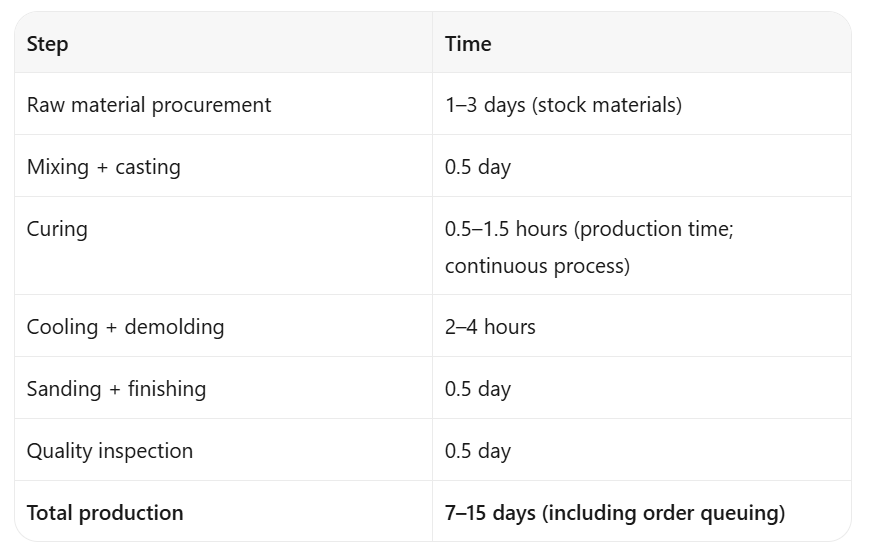
ठोस सतह की शीट के निर्माण की प्रक्रिया को समझना खरीदारों को आपूर्तिकर्ताओं का मूल्यांकन करने, वास्तविक डिलीवरी समय की अपेक्षाएँ निर्धारित करने और गुणवत्ता के संकेतकों की पहचान करने में सहायता प्रदान करता है। इस प्रक्रिया में छह मुख्य चरण शामिल हैं: कच्चे माल का मिश्रण, ढलाई, परिपक्वन, फॉर्म से निकालना, रेतन/समाप्ति और गुणवत्ता निरीक्षण। प्रत्येक चरण अंतिम शीट की गुणवत्ता को प्रभावित करता है।
प्रक्रिया दो प्राथमिक सामग्रियों के साथ शुरू होती है:
अतिरिक्त घटकों में शामिल हैं: रंगक (रंग के लिए), प्रेरक (परिपक्वन को शुरू करने के लिए), मुक्ति एजेंट, यूवी स्थायीकर्ता और विशिष्ट गुणों (स्थिर विद्युत-रोधी, जीवाणुरोधी) के लिए अतिरिक्त पदार्थ।
सामग्री को तौला जाता है, बैच में विभाजित किया जाता है और समांग बनाने के लिए उच्च-अपरूपण मिक्सर में मिलाया जाता है। मिश्रण का समय और तापमान रंग की स्थिरता और रिक्त स्थानों के निर्माण को प्रभावित करते हैं।
तरल मिश्रण को साँचों में डाला जाता है। दो विधियाँ:
बैच ढलाई: मिश्रण को क्षैतिज ढलाई लाइन पर व्यक्तिगत साँचे के फ्रेम (आमतौर पर 3050×760 मिमी या 3680×760 मिमी) में डाला जाता है। प्रत्येक साँचे को हवा के बुलबुलों को निकालने के लिए कंपनित किया जाता है।
निरंतर ढलाई: मिश्रण को दो वाहक फिल्मों के बीच एक गतिमान बेल्ट पर डाला जाता है। यह विधि लंबी शीटें उत्पादित करती है, लेकिन इसके लिए श्यानता नियंत्रण अधिक सटीक होना आवश्यक है।
वाइजलिंक मानक शीट आकारों के लिए बैच ढलाई का उपयोग करता है — यह मोटाई सहिष्णुता और सतह के निष्पादन पर बेहतर गुणवत्ता नियंत्रण की अनुमति देता है।
भरे हुए साँचे परिष्करण ओवन या सुरंग में प्रवेश करते हैं। परिष्करण चक्र तरल राल को बहुलकीकरण के माध्यम से एक ठोस शीट में परिवर्तित करता है।
परिष्करण के पैरामीटर:
शुद्ध एक्रिलिक को संशोधित एक्रिलिक की तुलना में लंबे और अधिक सावधानीपूर्ण परिष्करण की आवश्यकता होती है। जल्दबाजी में किया गया परिष्करण आंतरिक तनाव उत्पन्न करता है, जो विकृति या सूक्ष्म दरारों के रूप में प्रकट होता है।
परिष्करण के बाद, शीट को फॉर्म से निकालने से पहले ठंडा किया जाना चाहिए। तीव्र ठंडा करने से तापीय झटका और विकृति हो सकती है। आमतौर पर शीट को 2–4 घंटे के भीतर कमरे के तापमान तक ठंडा करने की अनुमति दी जाती है।
फॉर्म से निकालने के बाद, शीट की पीछे की सतह (फॉर्म से) खुरदुरी हो सकती है और सामने की सतह (कैरियर फिल्म से) चिकनी होती है।
शीट एक बहु-शीर्ष सैंडिंग लाइन से गुजरती है:
रेतन के बाद 12 मिमी शीट पर मोटाई की सहिष्णुता ±0.2 मिमी होनी चाहिए। प्रीमियम निर्माता और अधिक कड़ी सहिष्णुता बनाए रखते हैं।
प्रत्येक शीट की निम्नलिखित बातों के लिए जाँच की जाती है:
वाइज़लिंक शीट्स को एक बैच संख्या और निरीक्षण प्रमाणपत्र के साथ भेजता है, जो उत्पादन तिथि और पाली से ट्रेस करने योग्य है।
प्रश्न: एक अच्छे निर्माता को एक खराब निर्माता से क्या अलग करता है? उत्तर: तीन बातें: (1) मोटाई सहिष्णुता — अच्छे निर्माता ±0.2 मिमी या उससे बेहतर रखते हैं, (2) उत्पादन चक्रों के दौरान रंग की एकसमानता, और (3) नमूना परीक्षण की आवृत्ति — गुणवत्तापूर्ण निर्माता प्रति माह नहीं, बल्कि प्रति बैच परीक्षण करते हैं।
प्रश्न: क्या प्रक्रिया छोटी मात्रा में कस्टम रंग बना सकती है? क: अनुकूलित रंगों के लिए प्रयोगशाला में सूत्रीकरण और समर्पित उत्पादन लाइन की सफाई की आवश्यकता होती है। लागत-प्रभावी अनुकूलित उत्पादन के लिए न्यूनतम आमतौर पर 100+ शीट्स होती हैं।
प्रश्न: मैं निर्माता के गुणवत्ता दावों की पुष्टि कैसे करूँ? उत्तर: उत्पाद डेटा शीट (ASTM/ANSI परीक्षण परिणामों के साथ), उत्पादन लाइन की तस्वीरें, गुणवत्ता नियंत्रण प्रलेखन और वर्तमान उत्पादन चक्र से नमूने के अनुरोध करें। वॉक-थ्रू वीडियो टूर भी एक मजबूत संकेत है।
Copyright © Guangdong Wiselink Ltd. -- गोपनीयता नीति
 EN